یک میله همزن را از درام بیرون بیاورید و دوغاب به آن می چسبد و به آرامی رها کنید. در یک مخزن ریخته می شود، در یک پشته می نشیند و برای مدت طولانی پخش می شود. آیا آن دوغاب به خط پوشش تعلق دارد؟
نمونه خلبان با دست پایین کشیده شد و به اندازه کافی صاف به نظر می رسید. در خط تولید مشکلات یکی پس از دیگری وارد می شوند. گیج در خروجی پمپ هرگز ته نشین نمی شود. ضخامت یک گام از یک لبه به لبه دیگر است و یک نوار بدون پوشش هر از گاهی در وسط ظاهر می شود. وب با یک پوست در بالا و یک لایه نرم زیر آن از فر خارج می شود. خط را کند کنید و همراه با خروجی بهبود پیدا کند.
به برخی از خریداران گفته می شود که دوغاب را تا زمانی که روان شود رقیق کنید. رقیق شدن مواد جامد را رها می کند و وزن فیلم خشک به آنجا نمی رسد.
چیزی که آن را متوقف می کند عدد ویسکوزیته نیست.
جایی که ویسکوزیته بالا ابتدا گیر می کند
ابتدا افت فشار در لوله نمایان می شود.
در جریان آرام، افت فشار با ویسکوزیته افزایش می یابد و با قدرت چهارم قطر لوله کاهش می یابد. ویسکوزیته را از 3000 تا 30000 cps بگیرید و افت در طول همان لوله ده برابر افزایش می یابد. سوراخ را نصف کنید و شانزده برابر بالا می رود.
پمپ دنده ای روی دوغاب ضخیم کمتر می لغزد، بنابراین راندمان حجمی آن حفظ می شود. مشکل در سمت مکش قرار دارد. سوراخ باریک، دویدن طولانی و زانوهای زیاد، ورودی را به خلاء عمیقتری میکشاند. دوغاب نمی تواند فضاهای دندان را با سرعت کافی پر کند و جریان شروع به نبض می کند. در یک درام، یک مخزن پر و یک مخزن کم حدود یک دهم در خروجی متفاوت خواهند بود.
گشتاور موتور نیز نیاز به بررسی دارد. 10 برابر ویسکوزیته قدرت شفت را با همان سرعت افزایش می دهد. نسبت دنده ای که قبلا انتخاب شده بود ممکن است دیگر مناسب نباشد. یک ماشین ساز شرایط کالیبراسیون پمپ را در بسته برقی بیان می کند. این رقمی است که در اینجا باید بررسی شود.
جای کار در این بخش بیشتر از سر است. مسیر مکش را کوتاه کنید. سوراخ را باز کنید و پمپ را به سر نزدیکتر کنید. پمپ جابجایی مثبت-اغلب برای مواد ضخیم مناسب تر است. آنچه که یک تامین کننده خط پوشش در اینجا توصیه می کند اغلب تصمیم می گیرد که آیا سیستم اصلاً اجرا شود یا خیر.
هدهای انتقال از دوغاب کوتاهی دارند
یک رول گراور دوغاب را در سلول های خود حمل می کند.
سلول ها ابتدا باید پر شوند، سپس دوغاب را تحت فشار روی بستر آزاد کنید. ویسکوزیته را بالا ببرید و کوتاه پر می شوند و کمتر منتقل می شوند. وزن کت زیر رقم تئوری قرار می گیرد. سلول های میکرو{3}}گراور کم عمق تر و حساس تر هستند. روی این سرها وزن کت با ویسکوزیته و سرعت خط با هم حرکت می کند. این تنظیمات را باید بهجای محاسبه، آزمایشی پیدا کرد.
اگر سلولها نتوانند پر شوند، چه چیزی باعث میشود فکر کنید وزن کت نگه میدارد؟
سرهای اندازه گیری شکاف{0}}این مشکل را ندارند. یک تیغه کاما یک شکاف ثابت بین لبه تیغه و رول پشتی ایجاد می کند. دوغاب از طریق آن فشرده می شود، بنابراین وزن پوشش از فاصله و سرعت خط پیروی می کند. یک قالب شکافی تحت فشار و متر در داخل حفره جلوتر از لب ها تغذیه می شود. روی یک درام دوغاب، یک رول گراور ممکن است اجرا نشود در حالی که یک تیغه کاما اجرا می شود.
یک تامین کننده تجهیزات در مورد ویسکوزیته و جامدات در دور اول سوالات می پرسد. یک سازنده دستگاه پوشش، روش اندازه گیری را در پروپوزال نام می برد. روی یک دوغاب غلیظ، آن یک خط بیشتر موارد زیر را تعیین می کند.
چرا الگو از سطح خارج نمی شود
دوغابی که جاری نمی شود از الگوی خود خارج می شود.
تراز کردن کشش سطحی است که قلهها را به داخل فرورفتگی میکشد و ویسکوزیته مقاومت است. زمان تراز با ویسکوزیته و با توان چهارم طول موج افزایش می یابد. در همان درام، ده برابر ویسکوزیته، یک تراز دو{2}} ثانیه ای را به بیست ثانیه تبدیل می کند. طول موج را از 0.1 میلی متر به 0.2 میلی متر منتقل کنید و زمان شانزده بار بالا می رود.
اولین منطقه فر کمی کمک می کند. گرما ویسکوزیته را پایین می آورد و تسطیح سرعت را افزایش می دهد، در حالی که در همان زمان سطح شروع به پوسته شدن می کند. پنجره باریک است.
جدولی که یک سازنده تحویل می دهد معمولاً دارای یک رقم ویسکوزیته است. دوغاب غلیظ کمترین حساسیت را نسبت به آن دارد. دو یا سه نرخ برش چیزی است که روند را نشان می دهد. ویسکوزیته بالا معمولاً با مواد جامد بالا و حلال کمتر همراه است. زمان خرید با حلال هم باز نیست.
یک فیلم مرطوب ضخیم پوسته می شود
خشک کردن در یک فیلم ضخیم از داخل به بیرون کار می کند.
حلال قبل از اینکه هوا بتواند آن را با خود ببرد باید به سطح پخش شود. زمان مشخصه با مربع ضخامت افزایش می یابد. از فیلم مرطوب 100 میکرون به 200 میکرون بروید و خشک شدن چهار برابر طول می کشد. دوغاب ضخیم معمولاً به معنای فیلم مرطوب ضخیم تر با جامدات بالا و حلال کم است. اولین ناحیه داغ سطح را می پوشاند. حلال زیر جایی برای رفتن ندارد و می شکند و سوراخ های سوزنی و تاول هایی به جا می گذارد.
اینکه پروفیل به جلو یا عقب حرکت می کند به ترکیب حلال بستگی دارد. یک تامین کننده تجهیزات می تواند جریان را در برابر افت فشار برای ترکیب جدید به شما بدهد. این باعث صرفه جویی در چندین دور آزمایشی در سایت می شود.
کدام خواندن اول است
ابتدا ویسکوزیته واقعی را بخوانید.
دو یا سه سرعت اسپیندل بگیرید و دقت کنید که میزان خواندن چقدر پایین می آید. یک نکته کمتر در مورد دوغاب غلیظ به شما می گوید.
سپس دوغاب را روی بستری که قصد استفاده از آن را دارید بکشید و نحوه پخش آن را تماشا کنید. اگر خزید و عقب کشید، ابتدا باید خیس شدن را حل کرد.
سپس گیج را در بخش خوراک تماشا کنید. سوزنی که در مکش گرسنگی یا لغزش پمپ نقاط را ته نشین نمی کند. سر درگیر نیست. سازنده ماشین منحنی کالیبراسیون را برای آن پمپ در بسته تحویل داده است. با آن مقایسه کنید و می توانید ببینید چقدر حاشیه باقی مانده است.
در نهایت نقشه لوله کشی را بخوانید. ورق های بسته بندی تحویل سازنده خط پوشش نشان می دهد که کدام بخش کوچکترین سوراخ را دارد و کدام زانو مواد را جمع آوری می کند.
داده ها با سه طرف مختلف، فرمول، ماشین و سیستم تغذیه قرار می گیرند. جایی که یک OEM پروژه را هماهنگ می کند، یک مخاطب می تواند آن را جمع آوری کند. عرضهکنندهای که آنچه را که در زمان تحویل اندازهگیری شده فهرست میکند، چیزی برای مقایسه در اختیار شما قرار میدهد.
تطبیق دستگاه با دوغاب
ابتدا سر را انتخاب کنید.
سرهای اندازه گیری به شما این امکان را می دهند که هنگام حرکت ویسکوزیته سر را حفظ کنید، زیرا وزن پوشش از فاصله و سرعت خط پیروی می کند. به جای تکان دادن فیلم قدیمی، فاصله را از فیلم مرطوب جدید تنظیم کنید. فشار تیغه و فشار حفره قالب هر دو برای ویسکوزیته جدید باید تنظیم مجدد شوند. یک سازنده ماشین پوشش محدوده تنظیم را در اینجا تعیین می کند و این محدوده نقطه شروع شما در محل است.
بخش تغذیه را با ویسکوزیته اندازه گیری شده مجدداً محاسبه کنید. مسیرهای کوتاه، سوراخ های عریض، پمپ نزدیک به سر و عایق در طول لوله. ویسکوزیته به دنبال دما است و ده درجه در دوغاب می تواند آن را به نصف کاهش دهد. یک تامین کننده خط پوشش که یک بار آن ابعاد را تعیین می کند، چندین دور آزمایش را ذخیره می کند.
کشش بین تیغه و فر را برای تراز کردن بگذارید. فاصله، دمای بستر و حرکت هوا در سراسر وب همه مهم است. اولین منطقه را خنک اجرا کنید و زمان آن را برای تراز کردن بگذارید.
پروفیل خشک کن را به عقب فشار دهید و اجازه دهید حلال به آرامی خارج شود. حجم هوا را در ناحیه اول به طور کامل باز نکنید. در جایی که یک سازنده ماشین، دمای منطقه و حجم هوا را فهرست کرده است، می توانید بخوانید که کدام منطقه را حرکت دهید. تأمینکنندهای که این ارقام را در پیشنهاد قرار میدهد، نقطه شروعی را در اختیار شما قرار میدهد.
نتیجه گیری
اینکه یک دوغاب ضخیم را می توان پوشش داد یا نه به رقم ویسکوزیته نمی رسد. یک هد اندازه گیری، یک بخش تغذیه که به طور پیوسته تحویل داده می شود و یک بخش خشک کردن با زمان اضافی. هر سه اجرا و 50000 cps را به طور مداوم دریافت کنید. یکی را از دست بدهید و رقیق کردن دوغاب همچنان شما را با مشکل مواجه می کند.
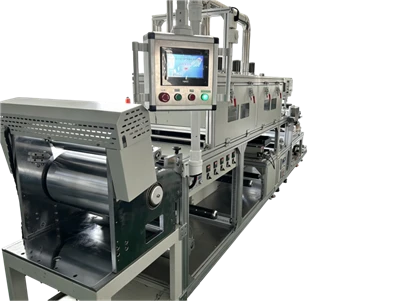
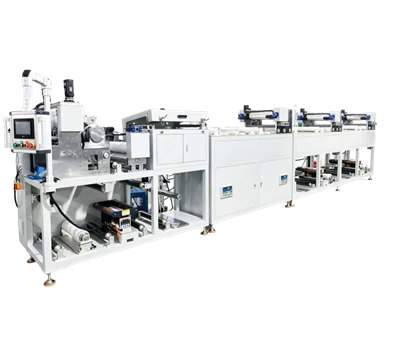
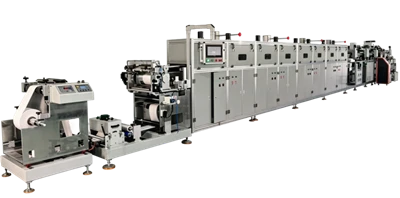
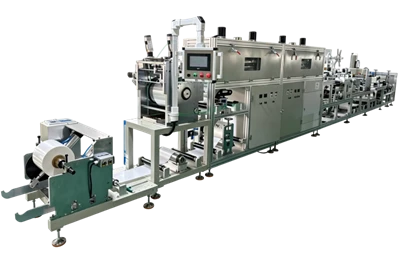
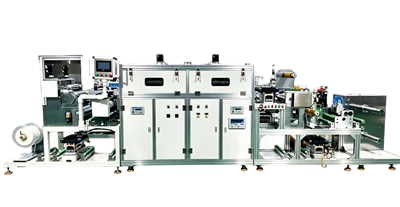
این مجموعه الزامات به نحوه تطبیق سر، خوراک و بخش خشک کردن بستگی دارد. مشکلاتی از این دست اغلب در کارهای سفارشی پیش می آید. Innater ماشین آلات پوشش را برای سفارش در طیف وسیعی از محصولات و فرآیندها ساخته است. دقت، ضخامت و یکنواختی در برابر دوغاب و ضخامت هدف شما محاسبه می شود.
پس ویسکوزیته بالا واقعاً کجا گیر می کند؟
ویسکوزیته و مواد جامد اندازه گیری شده را در توافق نامه فنی بنویسید. بگویید کدام صفحه حاوی روش اندازه گیری، سوراخ لوله و دمای منطقه است. یک سازنده ماشین پوشش و یک تولید کننده خط پوشش هر کدام بخشی از آن لیست را دارند. یک OEM که پروژه را هماهنگ می کند باید روش پذیرش را به صورت کتبی ثابت کند.

رول شکن خودکار-ذاتی

دستگاه پوشش ضد آب-ذاتی
منتشر شده توسط Innater Intelligent Equipment Co., Ltd، سازنده ماشین آلات پوشش غیر استاندارد و خطوط خودکار. ایمیل 13316631159@163.com|وب سایت https://www.getinnater.com/|تلفن +8613316631159