یک رول از فر خارج می شود. شما یک متر را برش می دهید و پنج نقطه آن را اندازه می گیرید. وسط نشان داده شده پایین و دو لبه بالا ایستاده است. دوغاب متفاوتی را اجرا کنید و شکل ثابت می ماند و ارتفاع کمی حرکت می کند. این دیگر خواندن سرگردان نیست. این مشخصاتی است که دستگاه در یک روز معمولی نگه می دارد. در ادبیات انگلیسی به عنوان Edge Thick، Center Thin نشان داده می شود. آنچه گیاهان گزارش می کنند معمولاً در این چهار الگو قرار می گیرد.
1. مرکز هرگز به هدف نمی رسد و هر دو لبه روی آن می نشینند.
2. لبه بسیار کوتاه شده است، و عملکرد هنوز بالا نمی آید.
3. ردیابی اصلاح شده و هوا تنظیم شده است و شکل باقی می ماند.
4. محصول یا دوغاب را تغییر دهید و مشخصات لبه با آن تغییر می کند.
الکترودهای باتری، فیلمهای نوری، آسترهای رهاسازی، فویلهای مسی و آلومینیومی همگی به عنوان کار با دقت بالا محسوب میشوند. ضخامت اضافی در لبه ابتدا در شکاف و انباشته شدن و سپس در شکل تسلیم نمایان می شود. هزینه تریم لبه با میلی متر پرداخت می شود، بنابراین تریم پهن تر هزینه واقعی است.
بنابراین شکل از کجا می آید و شما در مورد آن چه می کنید.
کشش لبه{0}}به عقب دوغاب را در هر دو طرف به هم فشرده میکند
هنگامی که ضخامت ناهموار ظاهر می شود، اولین حرکت برای اکثر افراد این است که به عقب برگردند و نقطه اندازه گیری را اندازه گیری کنند. بارها و بارها آن را اندازه گیری کنید و جهت اشتباه است. لبه های ضخیم از اتفاقی می افتد که پس از خروج دوغاب از آن رخ می دهد.
عقب کشیدن-از کشش سطحی ناشی میشود. سطح مایع در لبه تکیه گاه ندارد، بنابراین کشش سطحی آن را به سمت داخل می کشد. دوغاب در لبه به هم فشرده می شود و لایه مرطوب در آنجا ضخیم تر از وسط پخش می شود. هرچه خط آهستهتر حرکت کند، کشش طولانیتر باید کار کند و برآمدگی بلندتر میشود.
در جایی که ایستگاه دارای سد لبه ای است، دوغاب به عقب نگه داشته می شود و فضای کمتری برای کشیدن وجود دارد.
چک خام در محل وجود دارد. یک گیج فیلم مرطوب را در پنج نقطه قبل از فر بچرخانید، و اصطلاح لبه زودتر ظاهر می شود. شما لازم نیست منتظر برش، یا برای داده های رول تمام شده باشید.
اینکه آیا تامینکننده خط پوشش سد لبهای را ارائه میدهد و کدام نوع، در قرائتها نشان داده میشود.
هوا در هر دو طرف فر سریعتر می رود
خشک کردن بزرگتر از این دو است. حلال لبهها را سریعتر ترک میکند، هوا لبه را میپیچد و سرعت در هر دو طرف بالا میرود. پوشش لبه ابتدا متمرکز می شود و اول می بندد، در حالی که وسط هنوز نازک است و همچنان آزاد است. جامدات از مرکز به بیرون منتقل می شوند و در لبه می نشینند.
بگذارید یک فنجان قهوه خشک شود و یک حلقه تیره در اطراف پایه ایجاد شود. به همین دلیل بخش اعظم ضخامت اضافی در لبه از این امر ناشی می شود. یک پروفیل دمایی ناهموار در عرض به همان روش فشار می آورد.
برای اینکه ببینید آن بخش در حال انجام چه کاری است، دمای هر منطقه اجاق را ثبت کنید، سپس بادسنج را از طریق خروجی هوا عبور دهید. دو مجموعه اعداد را در کنار هم قرار دهید و معمولاً منطقه ای که باعث مشکل می شود ظاهر می شود.
بنابراین، سازنده ای که نمی تواند یک رقم قابل اندازه گیری در مورد یکنواختی هوا تعیین کند، چند روز پس از راه اندازی هزینه شما را خواهد داشت؟ یک تأمینکننده تجهیزات معمولاً منحنیهای خشک کردن اصلی را نگه میدارد و توزیع هوای متقاطع-در آنها نوشته میشود. یک سازنده ماشین پوشش که این را در طرح خشک کردن قرار می دهد، کمتر برای خدمه برای تعمیر در محل باقی می گذارد.
ردیابی دریفت و صلیب ناهموار-تنش وب
ردیابی دستگاه را دنبال می کند. کمی از مرکز خارج شده و لبه یک طرف در نقطه دیگری وارد فر می شود و با هوای متفاوت برخورد می کند. کشش ناهموار در عرض، نحوه کوچک شدن لبه ها را تغییر می دهد. یک بار موقعیت وب را تنظیم کنید و خوانش ها حرکت می کنند.
یک تصحیح عدد را جابهجا میکند، بنابراین آیا این عبارت را به عنوان یک ثابت در نظر میگیرید؟ دقتی که سازنده ماشین در راهنمای وب ایجاد می کند میزان بزرگی آن را تعیین می کند.
خود بستر در لبه ضخیم است
یک چیز باید قبل از هر چیز دیگری حل و فصل شود. طولی از بستر بدون پوشش بردارید و همان پنج نقطه را اندازه بگیرید. فویل و فیلم بعد از کلندر کردن و بریدن کمی ضخیم در لبه قرار می گیرند. روکش از شکل زیر آن کپی می کند، بنابراین بخشی از این بالا آمدن هرگز مربوط به پوشش دهنده نبود.
طول همان رول را بدون روکش نگه دارید، یا تار پایه را در پنج نقطه بکشید و شکل ها را با رول تمام شده تنظیم کنید. سازنده ای که یک برگه تحمل لبه اندازه گیری شده را در هنگام تحویل وصل می کند، نیمی از این استدلال ها را حذف می کند.
ابتدا ترم بستر را خارج کنید. آنچه باقی مانده متعلق به پوشش است.
چگونه علت واقعی را شناسایی کنیم
با دست زدن به کانال شروع نکنید. معمولاً سه مرحله به ترتیب آن را باریک می کند.
ابتدا بستر بدون پوشش را اندازه گیری کنید. پنج نقطه در سراسر وب، در برابر ارقام به پایان رسید. بخشی را که قبلاً آنجا بود بیرون بیاورید و بقیه چیزهایی برای کار کردن دارند.
سپس جلوتر از فر اندازه بگیرید. پنج نقطه روی فیلم مرطوب، کمی پایین دست نقطه اندازه گیری. اگر لبه از قبل ضخیم است، به ترم-کشش به عقب و سد لبه نگاه کنید. آن را رد کنید و جستجو به داخل کوره حرکت می کند.
در آخر بعد از فر اندازه بگیرید. فیلم مرطوب حتی وارد می شود، فیلم خشک ناهموار خارج می شود و جهت در قسمت خشک کردن و ردیابی قرار می گیرد.
سه قدم به جلو، و جهت معمولا روشن است. نقاط نمونه برداری نیز نیاز به تعمیر دارند. پروفیل تحویل تولید کننده خط پوشش اغلب تنها دارای سه نقطه است که مرکز آن به عنوان میانگین در نظر گرفته می شود. برای دیدن خود لبه، نقطه باید در 12 میلی متر از خط تریم قرار گیرد. این فاصله از یک سازنده تا سازنده دیگر متفاوت نوشته شده است، بنابراین فقط زمانی که در توافقنامه باشد به حساب می آید.
مهم بعد از آن این است که چه کسی در آن با شما می ماند. آیا سازنده ماشین پوشش یک تیم فرآیند نگه می دارد یا فقط تجهیزات را ارسال می کند؟ یک تامین کننده بدون مهندس فرآیند معمولاً یک برگه پارامتر به شما می دهد و بقیه را به شما واگذار می کند.
نحوه بهبود یکنواختی ضخامت لبه
بهبود باید کل سیستم پوشش را پوشش دهد. تعویض یک قسمت به ندرت آن را حل می کند.
در سمت فرآیند چندین مسیر وجود دارد. سختافزار برش لبه را اضافه کنید، یا جریان متقاطع{1}}وب را نمایه کنید تا لبهها کمتر دریافت کنند. هوای لبه کانال را طوری تنظیم کنید که دو طرف آن بلند نشوند. راهنمای وب را در یک برنامه زمانی بررسی کنید، به خصوص توزیع تنش در عرض. از بین سه مورد، تعویض کانال ارزان ترین است و اغلب از آن صرف نظر می شود.
در قسمت تجهیزات، هنگام انتخاب سه سوال بپرسید. آیا می توان هوای لبه را به تنهایی کنترل کرد و تا چه حد. آیا فضایی برای نمایه کردن جریان متقاطع{2}}وب در خروجی وجود دارد؟ سر سنج چند نقطه را می خواند و بیرونی ترین نقطه از خط تریم چقدر فاصله دارد.
سه مورد را در توافق نامه بنویسید. چقدر لبه بریده شده است، تحمل بستر چگونه انجام می شود، و اینکه آیا فیلم مرطوب یا خشک را اندازه می گیرید. با ثابت شدن آن، هر دو طرف یک مقیاس را می خوانند. تامینکننده تجهیزات باید نقاط اندازهگیری را در برگه پذیرش نیز نامگذاری کند، بنابراین هیچکس چیز دیگری را در روز تحویل اندازهگیری نمیکند.
دوغاب در آخر می آید. فرمولاسیونی با کشش سطحی بالا و مواد جامد بالا، سختتر عقب مینشیند و اثر لبه سنگینتری را نشان میدهد. فرمول را تغییر دهید و مشخصات لبه روی همان دستگاه با آن تغییر می کند. به همین دلیل است که یک OEM بر اجرای آزمایشی با دوغاب شما قبل از نقل قول اصرار دارد. مظنه ای که چیزی جز قیمت در آن وجود ندارد معمولاً چیزی پشت آن نیست.
اینکه آیا یک سازنده ماشین این ردیف ها را فهرست می کند یا نه، یک بار خواندن پیشنهاد را می طلبد. یک تامین کننده خط پوشش که یک نمایه وب متقاطع- را در مرحله آزمایشی تحویل می دهد، قبل از ارسال دستگاه، چیزی را برای مقایسه در اختیار شما قرار می دهد.
نتیجه گیری
پوششی که در لبه ها ضخیم و در وسط نازک است به ندرت ناشی از یک چیز است. کشیدن{1}}به عقب، خشک کردن هوا، ردیابی و کشش، و زیرلایه زیر همگی تمایل به انباشتگی دارند.
الکترودهای باتری پهن می شوند و لبه ضایعات مستقیماً به رقم بازده می رود. یک OEM معمولاً تحمل لبه را به عنوان یک خط جداگانه در توافق نامه فنی می نویسد. پس از بریدن لبه ها با افتخار روی رول بایستید، و این دوباره در زمان انباشته شدن ظاهر می شود. در این کلاس کار، ابتدا قسمت خشک کردن را باز کنید. فیلمهای نوری و لایههای رهاسازی نازک هستند و جلوه لبه سهم بیشتری از کل را به خود اختصاص میدهد. نیمرخ مرطوب را قبل از فر اندازه بگیرید. فویل مس و آلومینیوم در ابتدا دارای تحمل لبه بزرگی هستند، بنابراین قبل از خواندن پوشش، ترم کلندری و شکاف را بردارید.
تولید پایدار نیاز به تجزیه و تحلیل مواد، آزمایش فرآیند و طراحی تجهیزات برای ردیف کردن دارد. گذاشتن مواد فقط نوار ورود است. داشتن یکسان-تحمل وب در دو و سه سال بعد مهم است.
تحمل لبه به شکل تریم، هوای لبه و نوع سد لبه کاهش می یابد. اینکه آیا سازنده ماشین پوشش قبل از انتخاب، یک نمایه وب متقاطع-روی دوغاب شما اجرا میکند یا نه، یک سوال منصفانه است. خوانش های لبه را وصل کنید و پاسخ وزن بیشتری دارد. لبههای ناهموار مانند این اغلب در کارهای سفارشی ظاهر میشوند و دقت، ضخامت و یکنواختی در برابر دوغاب و ضخامت هدف شما کار میشود. دادههای قبل-و-بعد از آن که سازنده خط پوشش در هنگام راهاندازی میگذارد دقیقاً برای این مورد وجود دارد. یک تامین کننده خط پوشش که لبه ضایعات گسترده تر را در مظنه قیمت گذاری می کند، یک رقم کامل بازده را به شما می دهد.
سه ماه اول پس از رسیدن خط، افراد را بیشتر از روز امضای قرارداد آزمایش می کنند. معمولاً تا آن زمان مشخص می شود که آیا یک سازنده ماشین برای تولید همراه شما می ماند یا خیر.

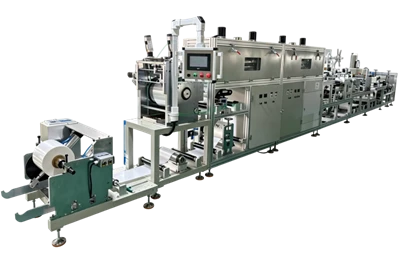
روکش باتری فتوولتائیک ساخته شده توسط Innater

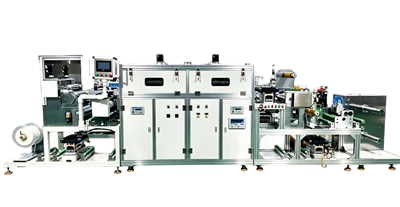
روکش باتری لیتیومی کوچک ساخته شده توسط Innater
منتشر شده توسط Innater Intelligent Equipment Co., Ltd، سازنده ماشین آلات پوشش غیر استاندارد و خطوط خودکار. ایمیل 13316631159@163.com|وب سایت https://www.getinnater.com/|تلفن +8613316631159