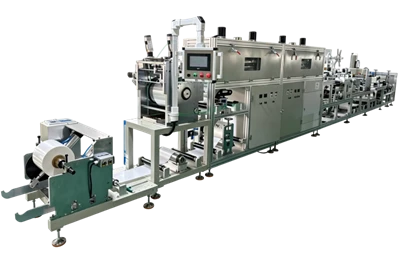
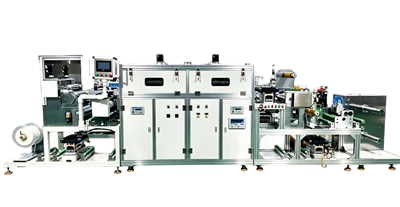
دسته آخر خوب اجرا شد شکاف، سرعت خط و دمای فر همگی نوشته شده بود. یک درام جدید می رسد، شما با همان شماره ها راه اندازی می کنید، و وب درست نیست.
ضخامت یک قدم جلوتر می نشیند. رگه های ریز روی سطحی که قبلا تمیز بوده ظاهر می شود. تار در خروجی فر احساس چسبندگی می کند، یا سطح آن خشک است در حالی که سطح زیرین هنوز نرم است. شکاف را ببندید و رگه ها به جای دیگری حرکت می کنند. خط را آهسته کنید و ضخامت به همراه خروجی از دست رفته باز می گردد.
دویدن خلبانی خوب بود. در خط تولید نیم روز طول می کشد تا ظاهر شود. فرمول قبلی را برگردانید و همه چیز برمی گردد.
همان خط، همان تنظیمات. چرا یک طبل جدید همه چیز را تغییر می دهد؟
تغییرات دوغاب یک رویداد هفتگی در یک کارخانه پوشش است. یک شماره دسته جدید، یک منبع دوغاب جدید، یک تجدید نظر در فرمولاسیون جدید، یا همان دستور العمل با اندازه ذرات متفاوت یا درجه حلال متفاوت. هر یک از آنها می تواند تنظیماتی را که شما اجرا می کردید بازنشسته کند.
تنظیمات برای یک دوغاب ساخته شده است. آنها با دستگاه نمی آیند.
قرائت ویسکوزیته یکسان، جریان متفاوت در شکاف
میزی که تامین کننده تجهیزات در هنگام تحویل تحویل می دهد یک عدد ویسکوزیته روی آن است.
این عدد با سرعت برشی بسیار پایین که توسط دوک و سرعت تنظیم شده است خوانده می شود. دوغاب در واقع در تیغه و در شکاف اندازه گیری می شود، جایی که نرخ برش دو مرتبه بیشتر است. دوغاب نازک کننده برشی در آنجا بیشتر نازک می شود. یکی با مقدار بازده ممکن است اصلا جریان نداشته باشد.
دو قرائت مطابقت دارند، پس چرا آنها در زیر تیغه متفاوت رفتار می کنند؟
به نمایه قانون{0}}قدرت نگاه کنید. آن را از 0.6 به 0.4 ببرید و ویسکوزیته ظاهری با سرعت برش هزار در ثانیه به حدود یک چهارم می رسد. خواندن برش پایین هرگز به آن محدوده نمی رسد.
تیکسوتروپی نیز حرکت می کند. اجازه دهید دوغاب بماند و غلیظ شود. آن را هم بزنید و رقیق شود. پانزده دقیقه گردش در لوله و نیم ساعت ایستادن دو حالت مختلف در سر است. دوغاب همچنین در نقاط پایین و آرنج در سطح جامد که با حجم آن مطابقت ندارد جمع می شود.
چرا فاصله مرطوب و وزن خشک از هم جدا می شوند؟
فاصله یک فیلم مرطوب را اندازه گیری می کند.
چیزی که محصول نیاز دارد یک فیلم خشک یا یک وزن پوشش است. جامدات حجمی بین این دو قرار دارد. برای یک فیلم خشک 20 میکرون با حجم 45 درصد جامدات، فیلم مرطوب باید در 44 میکرون اجرا شود. مواد جامد را به 38 درصد بریزید و همان وزن خشک به یک لایه مرطوب 53 میکرون نیاز دارد. شکاف را به حال خود رها کنید و روکش سبک بیرون میآید، در حالی که به دنبال مشکل در دستگاه میگردید.
شکاف پیشنهادی یک سازنده ماشین پوشش در اطراف مواد جامد در آن درام بررسی شد. یک برگه فرمولاسیون معمولاً وزن جامدات را نقل می کند و تبدیل به جامدات حجمی به معنای تقسیم بر نسبت چگالی است. این مرحله نادیده گرفته می شود و شکاف فراتر از حد انتظار ظاهر می شود. در جایی که برگه داده فقط یکی از دو شکل را دارد، هر دو را بخواهید. سازنده ای که می داند مواد جامد چگونه بین دسته ها حرکت می کنند، می تواند به شما بگوید چه تحملی را باید نگه دارید.
سپس پمپ وجود دارد. یک پمپ دنده ای حجم را اندازه گیری می کند، بنابراین هنگامی که چگالی حرکت می کند، جرم خارج شده با آن حرکت می کند. با همان سرعت، دسته ای سنگین تر، مواد بیشتری را به تیغه می دهد. یک ماشین ساز شرایط کالیبراسیون پمپ را در بسته الکتریکی بیان می کند، بنابراین آنها را با چگالی اندازه گیری شده بخوانید.
کشش سطحی پنجره تسطیح را حرکت می دهد
کشش سطحی دو کار را انجام می دهد.
یکی اینکه آیا اصلاً دوغاب روی بستر پخش می شود یا خیر. کشش سطحی دسته جدید را رها کنید و خیس شدن بدتر می شود. لکه های نازک ابتدا خشک می شوند، لکه های ضخیم نمی توانند عقب بروند و دهانه ها و خال ها به دنبال آن می آیند. در سمت بستر، درمان کرونا پوسیده یا اثری از روغن همان کار را با همان دوغاب انجام می دهد. یک تولید کننده خط پوشش در مرحله انتخاب در مورد عملیات بستر می پرسد و هر سؤالی که در آنجا پاسخ داده می شود بعداً باعث تعجب می شود.
کار دوم تسطیح است. کشش سطحی قله ها را به داخل فرورفتگی ها می کشد. کشش سطحی کمتر به معنای نیروی محرکه کمتر است و الگو در فیلم باقی می ماند. همانطور که حلال تبخیر می شود، بخش سریع ابتدا خارج می شود و آنچه که پشت سر می ماند دارای کشش سطحی بالاتری است، بنابراین با خشک شدن لایه، تراز کردن سخت تر می شود. سیستمهای خشک{4}سریع نیز الگوی سلولی به جا مانده از جریان سطحی را نشان میدهند.
سرعت بحرانی برای حباب هوا در همان ویژگی است. عدد مویرگی ویسکوزیته ضربدر سرعت خط تقسیم بر کشش سطحی است. کشش سطحی را از 30 تا 24 mN/m در نظر بگیرید و سرعت بحرانی یک پنجم کاهش می یابد. سرعت خطی که قبلاً تمیز اجرا می شد اکنون از حد مجاز گذشته است. کشش سطحی رقمی است که یک تامین کننده در برگه داده مبهم می گذارد، بنابراین یک مقدار اندازه گیری شده را بخواهید.
یک نگاه به سایت مسیر را تعیین می کند. دوغاب جدید را روی بستری که قصد استفاده از آن را دارید بکشید و مراقب باشید که با چه سرعتی پخش میشود و آیا عقب میکشد یا خیر.
جایی که حلال جدید منحنی خشک شدن را تغییر می دهد
اندازه بخش خشک کردن در اطراف حلال است.
نقطه جوش و حرارت نهان مدت زمانی را که حلال از پوشش خارج می شود را تنظیم می کند. اتیل استات در 77 درجه در فشار اتمسفر، تولوئن در 111 درجه می جوشد. آب در 100 درجه صدا نزدیک می دهد، اما گرمای نهان آن مرتبه ای بالاتر از حلال های آلی است. بخشی از یک حلال سریع را با حلال آهسته یا برعکس تعویض کنید و دمای منطقه دیگر مناسب نیست.
آهسته تر بروید و آخرین مناطق نمی توانند آن را انجام دهند. حلال باقیمانده به درون فیلم می غلتد. هیچ چیز در آن زمان نشان داده نمی شود، سپس رول می نشیند، حلال به سمت داخل کار می کند و فشار سیم پیچ بقیه کار را انجام می دهد. لایهها میچسبند، بریدگی لبهای مبهم بر جای میگذارد، و پیچیدن به عقب باعث مسدود شدن میشود.
سریعتر بروید و اولین ناحیه سطح را میپوشاند. سطح خشک است. حلال زیر کجا می رود؟ می شکند و سوراخ ها و لکه هایی به جا می گذارد. پوشش های ضخیم آن را بدترین نشان می دهند و رول علامت روی سیم پیچی را می گیرد.
جامدات بالاتر به سمت خشک شدن کمک می کند. حلال کمتر یعنی کار کمتر. اما ویسکوزیته با آن افزایش می یابد، زمان تراز کردن کوتاه می شود و همه چیز در بخش های بالا به یکباره بدتر می شود.
تامینکنندهای که دمای منطقه و حجم هوا را در پیشنهاد فهرست میکند، چیزی برای مقایسه در اختیار شما قرار میدهد. کسی که شما را در حال تست کردن رها نمی کند. در خروجی منطقه اول، وسط و آخر نمونه برداری کنید و هر کدام را برای باقیمانده وزن کنید. اگر پوشش از قبل در منطقه اول خشک شده باشد، گرمای بعدی هدر می رود. اگر هنوز زود خیس است و فقط در انتها خشک می شود، پروفیل را به جلو ببرید.
کدام خواندن حرف اول را می زند
ابتدا یک نمونه را وزن کنید.
یک قسمت از ناحیه شناخته شده را برش دهید، آن را خیس وزن کنید، خشک کنید و دوباره وزن کنید. جامدات و چگالی واقعی هر دو از این دو عدد خارج می شوند. آنها را با برگه فرمول بررسی کنید. اگر مطابقت نداشته باشند، هر محاسبات پایین دستی اشتباه است.
سپس روند جریان را رسم کنید. دوغاب را با ویسکومتر دستی با دو یا سه سرعت بخوانید. اگر با افزایش سرعت دوک، میزان قرائت تا حد زیادی کاهش یابد، دوغاب به سختی نازک می شود. یک بار بعد از نیم ساعت ایستادن و یک بار بعد از هم زدن بخوانید و محدوده تیکسوتروپیک نیز نمایان می شود.
سپس به فیلم مرطوب نگاه کنید. قبل از فر چک کنید. دهانه ها یا رگه هایی که در حال حاضر وجود دارند در خیس شدن و تسطیح شدن هستند. یک فیلم مرطوب تمیز با نقص هایی که بعد از فر ظاهر می شود، بخش خشک کردن را در قاب قرار می دهد. همین یک نگاه لیست را نصف می کند.
سپس اطلاعیه تغییر را بخوانید. کدام اقلام واقعاً این بار جابجا شدند، حلال، جامدات، اندازه ذرات یا افزودنی. آنچه که مدارک می گوید و آنچه تغییر کرده است اغلب چیزهای متفاوتی هستند. یک ماشینساز رکوردهای شکاف و رول را از آخرین تغییر نگه میدارد. نقشه های لوله و ابزار دقیق تامین کننده خط پوشش نشان می دهد که کدام نقاط پایین و زانوها دوغاب را جمع می کنند. دادههای دوغاب با فرمولبندی مطابقت دارند، و تنها با هم نشان میدهند که کدام مورد اول جابجا شده است.
تجهیزات در آخر می آید. اگر هیچ یک از موارد بالا حرکت نکرد، ارزش نگاه کردن به خروج غلتک و منحنی کشش را دارد. این رکوردها با دو یا سه طرف قرار می گیرند، و در جایی که یک OEM پروژه را هماهنگ می کند، یک مخاطب می تواند آنها را جمع کند.
بازسازی پارامترها
ارزان ترین گام بدست آوردن منحنی جریان است. یک قرائت ویسکوزیته تنها جواب نمی دهد. دو یا سه نرخ برشی به همراه مقایسه قبل و بعد از ایستادن بخواهید. با آن منحنی، شکاف و سرعت خط دیگر حدس نمیزنند.
تغذیه باید دنبال شود. افت فشار در لوله با ویسکوزیته جدید تغییر می کند، بنابراین نرخ گردش و کالیبراسیون پمپ هر دو نیاز به محاسبه مجدد دارند. یک پمپ دنده ای حجم را اندازه گیری می کند، بنابراین چگالی باید اصلاح شود. یک دوغاب بسیار نازک شده{3}}در خط در جریان کم ته نشین می شود و در جریان زیاد گرم می شود. یک تامین کننده خط پوشش که قطر لوله، نرخ گردش و کالیبراسیون پمپ را در برابر ویسکوزیته جدید دوباره محاسبه می کند، چندین دور آزمایش را در محل ذخیره می کند.
در راس، شکاف از روی فیلم مرطوب جدید محاسبه میشود تا اینکه از فیلم قدیمی تلنگر زده شود. پنجره سرعت دوباره در برابر کشش سطحی جدید مشخص شده است. یک سازنده ماشین پوشش معمولاً یک محدوده تنظیم برای شکاف و خلاء باقی میگذارد و کار از آن محدوده به کار کور میرسد.
خشک کردن به دمای منطقه جدید نیاز دارد. یک ترکیب حلال متفاوت، نمایه قدیمی را به شکل اشتباهی در می آورد. اولین کولر منطقه را اجرا کنید و اجازه دهید حلال به آرامی خارج شود نه اینکه سطح را پوست کند. یک تامین کننده تجهیزات می تواند جریان را در برابر افت فشار به شما بدهد، و این ارزش بررسی در برابر ترکیب جدید را دارد.
تغییر فرمول باعث تغییر خروجی نمی شود، اما پنجره سرعت را جابجا می کند. تنظیمات حلقه تنش انجام شده در قسمت قبلی ارزش بررسی مجدد را دارند. یک ماشین ساز پهنای باند حلقه را در بسته الکتریکی بیان می کند و می توان آن را با سرعت جدید دوباره محاسبه کرد.
نتیجه گیری
تنظیماتی که یکباره پس از تغییر فرمولاسیون شکست می خورند، به ندرت یکی از موارد بد می شود. رئولوژی، جامدات، کشش سطحی و مخلوط حلال با هم حرکت میکنند و کدام یک منجر به تغییر با دستور غذا میشود. همان شکاف و دمای منطقه یکسان باید در دوغاب متفاوت مقادیر متفاوتی داشته باشد.
آنچه در این زمینه وجود دارد، تجزیه و تحلیل مواد، آزمایش فرآیند و طراحی تجهیزات است. پنجره پارامتر همان چیزی است که این سه با هم تولید می کنند و هیچ دریچه ای آن را باز نمی کند.
در پایان، هر تغییر دوغاب مستحق یک محاسبه مجدد است. مشکلاتی از این دست اغلب در کارهای سفارشی پیش می آید. Innater ماشین آلات پوشش را برای سفارش در طیف وسیعی از محصولات و فرآیندها ساخته است. دقت، ضخامت و یکنواختی در برابر دوغاب و ضخامت هدف شما محاسبه می شود.
پس از تغییر فرمول، چه چیزی باعث می شود که یک تنظیم دوباره باقی بماند؟
نحوه رسیدگی به تغییر دوغاب را در توافقنامه فنی بنویسید. محرک برای محاسبه مجدد، داده های رئولوژی و مواد جامد که باید ارسال شوند، و روش پذیرشی که اعمال می شود. یک سازنده ماشین پوشش و یک تولید کننده خط پوشش هر کدام بخشی از آن لیست را دارند. همچنین یک OEM که در آن پروژه به این ترتیب هماهنگ می شود، و مرز بین آنها ارزش نامگذاری را قبل از رسیدن درام بعدی دارد.

کاما coater-ذاتی

روکش اسلات-ذاتی
منتشر شده توسط Innater Intelligent Equipment Co., Ltd، سازنده ماشین آلات پوشش غیر استاندارد و خطوط خودکار. ایمیل 13316631159@163.com|وب سایت https://www.getinnater.com/|تلفن +8613316631159